Una saldatura può apparire uniforme e ben rifinita, ma l’aspetto esterno non basta a stabilire se è idonea a sostenere un carico, resistere alla fatica o operare in sicurezza. Capire quali controlli sulle saldature applicare significa proteggere la struttura, rispettare il progetto e non scoprire criticità quando il manufatto è già in cantiere o in esercizio.
Per una carpenteria metallica, il controllo non è una verifica isolata alla fine della lavorazione. Comincia dalla lettura del disegno, prosegue nella preparazione dei giunti e nella saldatura, quindi arriva ai controlli visivi, dimensionali e, quando richiesto, non distruttivi. Il livello di approfondimento dipende dalla funzione dell’opera: una ringhiera privata, un ballatoio industriale, una struttura portante, una protezione per macchinari o una scala hanno rischi, sollecitazioni e requisiti diversi.
Quali controlli sulle saldature sono necessari
Non esiste un unico controllo valido per ogni commessa. La scelta dipende dal materiale, dallo spessore, dal processo di saldatura, dall’accessibilità del giunto e soprattutto dalla classe di esecuzione prevista dal progetto. Nelle strutture in acciaio soggette a requisiti normativi, le indicazioni progettuali e le norme applicabili definiscono tipologia, estensione e criteri di accettazione dei controlli.
In pratica, una verifica efficace lavora su tre fronti: accertare che il giunto sia stato preparato correttamente, verificare che la saldatura sia priva di difetti superficiali o interni significativi e controllare che il manufatto finito rispetti quote, geometrie e tolleranze. Saltare una di queste fasi può produrre un problema apparentemente piccolo, ma costoso da correggere dopo la posa.
Controllo dei materiali e della preparazione del giunto
La qualità della saldatura nasce prima dell’arco elettrico. Occorre verificare la corrispondenza tra acciai impiegati, disegni di officina e certificazioni di fornitura, oltre allo stato delle superfici. Ruggine, vernice, oli, umidità e contaminazioni possono compromettere la fusione e favorire porosità o inclusioni.
Anche la preparazione del bordo è decisiva. Angolo di cianfrino, distanza tra le lamiere, allineamento e puntatura devono essere conformi alla procedura prevista. Se il giunto è troppo chiuso, la penetrazione può risultare insufficiente; se è troppo aperto, aumenta il rischio di deformazioni e di eccessivo apporto termico. Nella carpenteria su misura, questa fase richiede attenzione perché le tolleranze reali dei pezzi devono restare coerenti con il montaggio previsto in officina e in cantiere.
Controllo visivo: il primo esame, non un dettaglio estetico
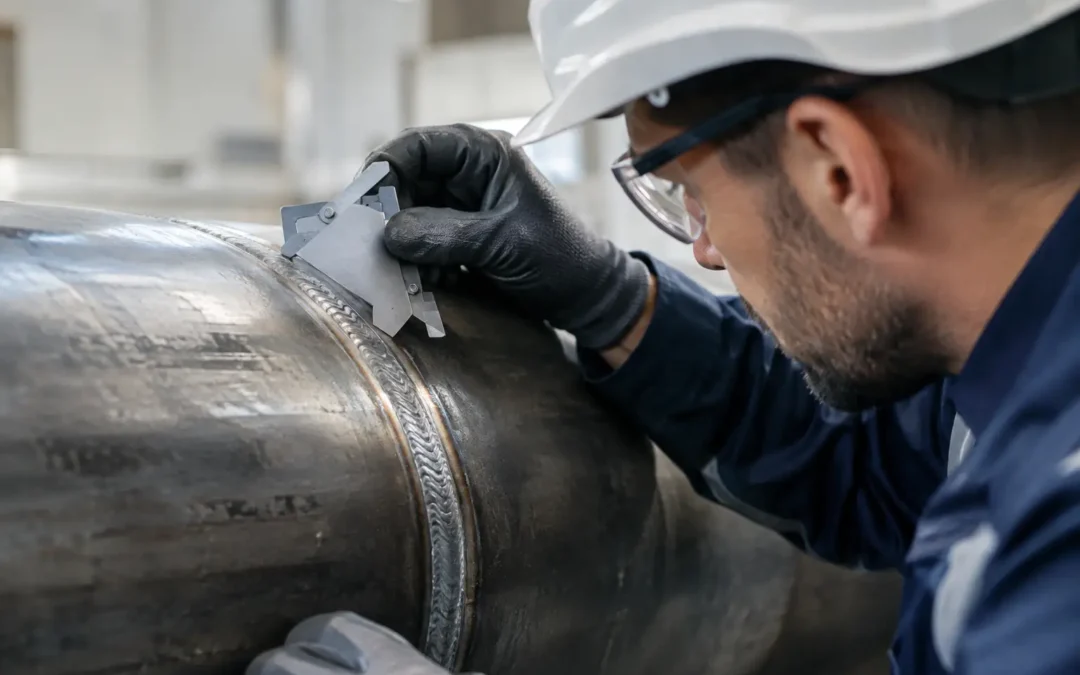
Il controllo visivo, spesso identificato con VT, è il punto di partenza per ogni saldatura. Si esegue prima, durante e dopo la lavorazione e permette di individuare difetti evidenti come crateri terminali, sottosquadri, spruzzi eccessivi, sovrapposizioni, cricche superficiali, mancanza di riempimento o geometrie non conformi.
È un controllo rapido, ma non superficiale. Il tecnico verifica la continuità del cordone, la regolarità del profilo, le dimensioni della gola nei cordoni d’angolo e la corretta esecuzione delle riprese. Su parapetti, cancelli e strutture architettoniche, il risultato estetico conta; su una pedana, un soppalco o una carpenteria portante conta prima di tutto la prestazione meccanica. In entrambi i casi, un’ispezione visiva ben eseguita intercetta anomalie che non devono proseguire alle fasi successive.
Controllo dimensionale e geometrico del manufatto
Una saldatura tecnicamente corretta può comunque generare deformazioni dovute al calore. Per questo si controllano planarità, squadro, allineamento, diagonali, quote di attacco e posizione delle piastre o degli elementi di collegamento.
Questo passaggio è particolarmente importante per scale, ballatoi, strutture di copertura, cappe di aspirazione e manufatti destinati a essere collegati a opere esistenti. Un fuori squadra minimo in officina può diventare un fermo cantiere al momento dell’installazione. Lavorare con rilievi accurati, dime e controlli intermedi consente di evitare adattamenti improvvisati, ritardi e lavorazioni aggiuntive in sito.
I controlli non distruttivi sulle saldature
Quando il progetto richiede di verificare difetti non rilevabili a occhio nudo, si ricorre ai controlli non distruttivi, detti CND. Sono verifiche che non danneggiano il componente e permettono di esaminare la superficie o il volume interno del giunto.
La scelta del metodo non è automatica. Un controllo più sofisticato non è sempre quello più utile: deve essere proporzionato alla criticità del collegamento, alla geometria del pezzo e al tipo di difetto che si vuole individuare.
I principali controlli comprendono:
- Liquidi penetranti (PT): evidenziano discontinuità aperte in superficie, come cricche o porosità affioranti. Sono adatti a materiali non porosi e a superfici correttamente pulite.
- Particelle magnetiche (MT): vengono impiegate sugli acciai ferromagnetici per rilevare difetti superficiali e prossimi alla superficie. Sono efficaci per individuare cricche che potrebbero non essere immediatamente visibili.
- Ultrasuoni (UT): consentono di indagare difetti interni, come mancanza di fusione, mancanza di penetrazione o inclusioni. Sono spesso indicati per giunti a piena penetrazione e spessori adeguati.
- Radiografia industriale (RT): restituisce un’immagine del volume saldato ed è utile per rilevare difetti interni, soprattutto volumetrici. Richiede però organizzazione, condizioni operative specifiche e gestione rigorosa della sicurezza.
I liquidi penetranti e le particelle magnetiche sono mirati alla superficie; ultrasuoni e radiografie guardano dentro il giunto. Per questo non sono intercambiabili. Una cricca superficiale può essere rilevata efficacemente con MT o PT, mentre per valutare la continuità di una saldatura a piena penetrazione può essere necessario un controllo volumetrico.
Quando aumentare il livello di controllo
Il controllo deve crescere insieme alle conseguenze di un eventuale cedimento. Per elementi decorativi o manufatti con funzione limitata, un controllo visivo e dimensionale eseguito con rigore può essere sufficiente, se coerente con progetto e condizioni d’uso. Per strutture portanti, collegamenti sollecitati, impianti industriali, passerelle, soppalchi, scale di emergenza o componenti destinati a lavorare in ambienti aggressivi, possono essere richiesti controlli più estesi e documentati.
Anche il contesto di utilizzo incide. Una struttura esterna esposta a umidità, cicli termici e corrosione richiede attenzione alla finitura, alla protezione superficiale e ai dettagli che evitano ristagni d’acqua. In un impianto produttivo, vibrazioni, carichi ripetuti e urti accidentali rendono essenziale valutare la resistenza a fatica dei dettagli saldati.
Non va trascurato il fattore cantiere. Se un giunto sarà difficilmente accessibile dopo il montaggio, è sensato completare le verifiche necessarie in officina, dove condizioni, strumenti e tempi di intervento sono più controllabili. Questa organizzazione riduce le incertezze e permette di consegnare componenti pronti per una posa rapida.
Procedimenti qualificati e competenza degli operatori
I controlli finali non sostituiscono una produzione ben organizzata. La qualità dipende da procedure di saldatura definite, saldatori qualificati per il processo e la posizione di saldatura richiesti, attrezzature mantenute e parametri coerenti con il materiale impiegato.
Corrente, tensione, velocità di avanzamento, gas di protezione e materiale d’apporto influenzano direttamente il risultato. Un operatore esperto sa leggere il bagno di fusione e gestire la deformazione, ma deve poter lavorare all’interno di un processo controllato. Per questo la tracciabilità delle lavorazioni e dei controlli diventa utile soprattutto nelle commesse complesse, nelle strutture certificate e nei progetti con responsabilità condivise tra progettista, impresa e committente.
Per il cliente, il dato decisivo non è il nome del singolo test, ma la certezza che il controllo sia stato pianificato in base alla funzione reale dell’opera. Richiedere verifiche inutili può aumentare tempi e costi senza generare un beneficio concreto; richiederne troppo poche espone invece a contestazioni, riparazioni e rischi evitabili.
Dal controllo alla consegna in cantiere
In Carpenteria Baroni, la gestione interna dalla progettazione alla realizzazione permette di collegare disegni, lavorazioni, controlli e installazione senza passaggi dispersivi. Il vantaggio è pratico: le eventuali non conformità vengono individuate prima della consegna, quando correggerle è più rapido e meno invasivo.
Per un progettista o un’impresa, la documentazione dei controlli deve essere chiara e proporzionata alla commessa. Per un privato che commissiona una scala, una tettoia o un parapetto, conta sapere che ogni elemento è stato realizzato con attenzione alla sicurezza, alle quote di posa e alla durata nel tempo. Cambia il linguaggio tecnico, non cambia il metodo: verificare prima significa installare meglio.
Quando si valuta una struttura in acciaio, conviene quindi partire da una domanda concreta: quale funzione deve svolgere quella saldatura e quali conseguenze avrebbe un suo difetto? Da qui si definiscono controlli, tempi e lavorazioni con precisione, evitando sorprese proprio nel momento in cui il cantiere deve avanzare.
Commenti recenti